Bộ giảm tốc bánh răng cứng máy đùn là gì?
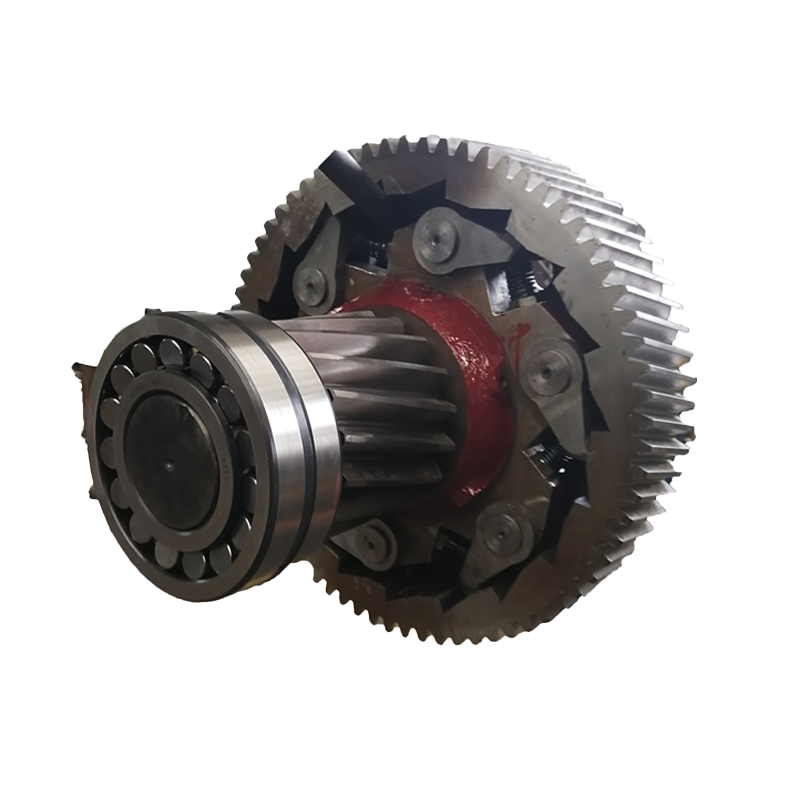
Một hộp giảm tốc máy đùn là bộ giảm tốc công suất cao với các răng bánh răng được tôi cứng - thường là 58-62 HRC trên sườn răng - được thiết kế để dẫn động máy đùn trục vít đơn và trục vít đôi trong điều kiện mô-men xoắn cao, liên tục. Bề mặt răng cứng là điểm khác biệt duy nhất giữa hộp số giữ được độ chính xác trong nhiều thập kỷ và hộp số phát triển phản ứng dữ dội, tiếng ồn và độ rung trong một vài mùa sản xuất.
Đùn không phải là một ứng dụng mang tính chất thường xuyên. Một máy đùn nhựa hoặc cao su chạy suốt ngày đêm, đẩy polyme nhớt nóng chảy qua khuôn với tốc độ trục vít gần như không đổi và có thể đạt được mô-men xoắn tăng đột biến trong quá trình khởi động, chạy nguội và biến đổi nguyên liệu. Bộ giảm tốc là trái tim cơ học của hệ thống truyền động: nó giảm tốc độ động cơ xuống 20-150 vòng/phút điển hình của vít đùn, nhân mô-men xoắn và phải làm như vậy với thời gian ngừng hoạt động tối thiểu. Đây là lý do tại sao sự hiểu biết hộp giảm tốc công nghiệp hoạt động như thế nào và loại nào phù hợp với ổ đĩa của bạn vấn đề trước khi bạn đặt một đặc điểm kỹ thuật với nhau.
Hướng dẫn này giải thích những thay đổi về bánh răng cứng trong thực tế, cách so sánh nó với các lựa chọn thay thế mềm và cứng vừa, thông số lựa chọn nào quan trọng nhất và cách kết hợp bộ giảm tốc với một quy trình ép đùn cụ thể.
Tại sao máy đùn yêu cầu bánh răng cứng
Bộ truyền động máy đùn bị hỏng do mỏi bề mặt trước khi chúng bị hỏng do độ bền, đó là lý do tại sao các bánh răng được làm cứng là tiêu chuẩn công nghiệp cho nhiệm vụ ép đùn liên tục.
Chu kỳ tải đang bị trừng phạt. Hoạt động suốt ngày đêm có nghĩa là các răng bánh răng đi qua lưới hàng triệu lần mỗi năm và tại mỗi lưới, ứng suất tiếp xúc Hertzian trên sườn răng rất cao. Theo thời gian, ứng suất đó hình thành các vết nứt nhỏ và phát triển thành vết rỗ. Các bánh răng mềm hoặc được chuẩn hóa ở khoảng 180-220 HB đơn giản là không có khả năng chống mỏi bề mặt cho nhiệm vụ này. Các mặt bên của chúng bị mòn, phản ứng dữ dội tăng lên, tiếng ồn tăng lên và tín hiệu tốc độ trục vít trở nên không ổn định - điều này hiển thị trực tiếp dưới dạng sự thay đổi kích thước trong sản phẩm ép đùn.
Cơ chế tương tự làm mòn các bánh răng máy đùn nhỏ trên máy tính để bàn: bánh răng bằng đồng trong máy đùn nhẹ có thể bị mòn rõ rệt sau vài tháng sử dụng theo sở thích. Trong máy đùn công nghiệp, nguyên lý vật lý giống hệt nhau, chỉ có chi phí thay thế, thời gian ngừng hoạt động và tỷ lệ phế liệu cao hơn hàng nghìn lần. Các bánh răng được tôi cứng, được cacbon hóa đến 58-62 HRC và được mài hoàn thiện, chống rỗ và mài mòn do dính, đồng thời giữ độ chính xác ban đầu của bộ giảm tốc để có tuổi thọ cơ học lớn hơn nhiều.
Thêm căng thẳng nhiệt và ô nhiễm. Buồng máy đùn rất nóng và bụi polyme hoặc vật liệu xuống cấp có thể lọt vào hộp số thông qua các vòng đệm. Các mặt được làm cứng có khả năng chịu được bôi trơn biên và nhiễm bẩn tốt hơn nhiều so với các vật liệu mềm hơn, đó là lý do thực tế khiến các nhà chế biến tiếp tục chỉ định chúng.
Bề mặt răng cứng, cứng vừa và mềm
Đối với việc lựa chọn bộ truyền động máy đùn, độ cứng bề mặt răng là thông số quyết định nhất: nó quyết định khả năng chịu tải, tuổi thọ hao mòn và tính kinh tế của việc xây dựng lại cuối cùng.
| tham số | Bề mặt răng mềm | Bề mặt răng cứng vừa | Bề mặt răng cứng lại |
|---|---|---|---|
| Độ cứng bề mặt điển hình | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Xử lý nhiệt | Bình thường hóa hoặc làm dịu đi sự nóng nảy | Làm cứng cảm ứng / thấm nitơ | Carburizing cộng với mài hoàn thiện |
| Công suất mô-men xoắn tương đối | 1.0 (cơ sở) | 1,5-1,8 | 2,5-3,0 |
| Khả năng chống sốc tải | Thấp | Trung bình | Cao |
| Rỗ và mòn cuộc sống | Ngắn nhất | Trung cấp | Dài nhất |
| Hiệu quả điển hình | 96-97% | 97-98% | 97-98,5% |
| Phù hợp nhất cho | Nhiệm vụ máy đùn nhẹ, không liên tục | Đường tuần hoàn, công suất trung bình | Đùn liên tục 24/7 |
Các bánh răng được cacbon hóa và mài được ưa chuộng hơn cho máy đùn vì quá trình mài sẽ khắc phục sự biến dạng trong quá trình xử lý nhiệt, do đó, độ chính xác của mặt bên và đầu dẫn có thể đạt chất lượng DIN lớp 5-6. Sự kết hợp giữa vỏ cứng và lõi cứng, ít carbon hơn mang lại cho răng khả năng chống lại cả hư hại bề mặt và mỏi khi uốn. Các bánh răng có độ cứng trung bình nằm ở giữa và có thể xử lý công việc tuần hoàn nhẹ hơn, nhưng chúng vẫn không phù hợp để ép đùn polymer suốt ngày đêm.
Tiêu chí lựa chọn máy đùn giảm tốc
Bốn thông số quyết định liệu bộ giảm tốc có tồn tại được trong nhiệm vụ ép đùn hay không: công suất mô-men xoắn và hệ số dịch vụ, tỷ lệ và tốc độ đầu ra, định mức nhiệt và cách bố trí lắp đặt hoặc lực đẩy.
Hệ số mô-men xoắn và dịch vụ
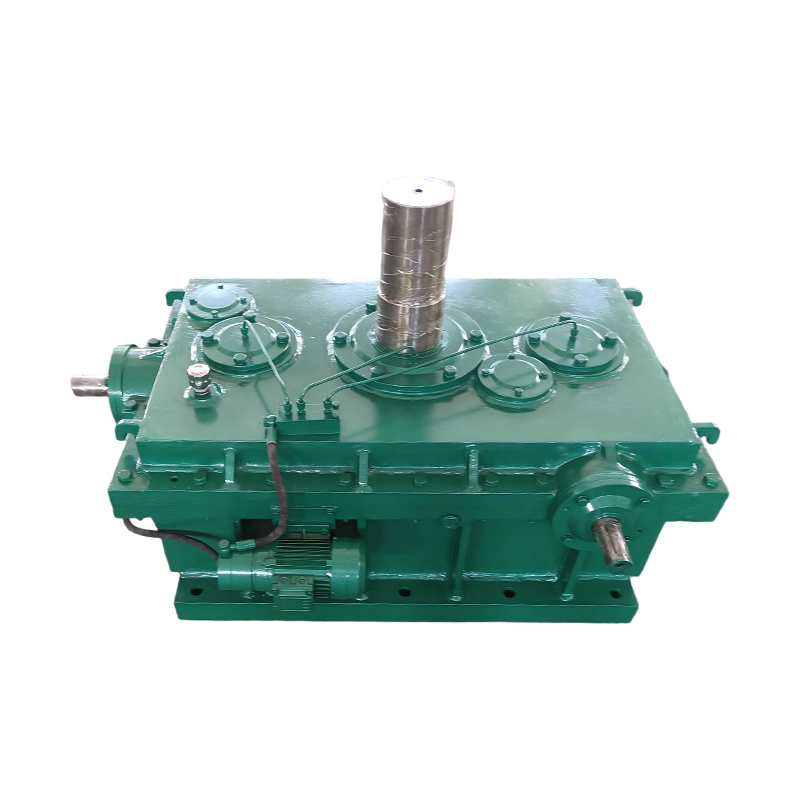
Kích thước bộ giảm tốc máy đùn có hệ số dịch vụ ít nhất là 1,5 và 1,75-2,0 đối với dây chuyền trục vít đôi hoặc hợp chất chứa đầy. Mô-men xoắn khởi động, polyme nguội và thỉnh thoảng kẹt vít đều vượt quá tải ở trạng thái ổn định. A hộp giảm tốc hình trụ bề mặt răng cứng là lựa chọn thông thường đầu tiên ở đây: nó tích hợp mô-men xoắn cao vào một kích thước nhỏ gọn và hấp thụ tình trạng quá tải nhất thời điển hình khi khởi động máy đùn.
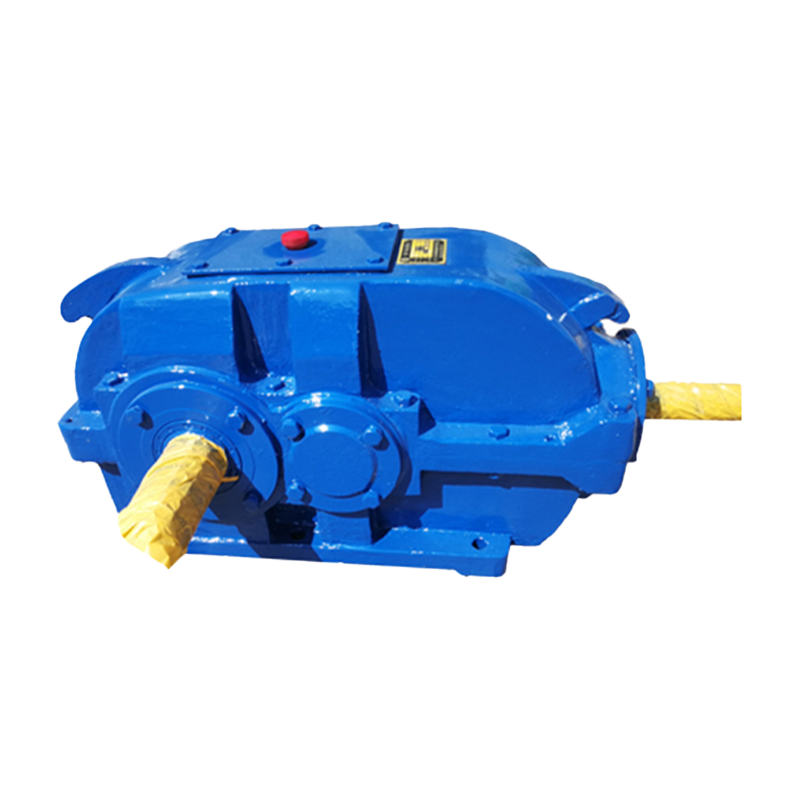 Nhà sản xuất, nhà máy giảm tốc bánh răng trụ bề mặt răng cứng Taixing Giảm tốc là nhà sản xuất & nhà máy sản xuất Bộ giảm tốc bánh răng hình trụ bề mặt răng cứng của Trung Quốc, với nhiều năm kinh nghiệm trong lĩnh vực kỹ thuật công nghiệp... Xem sản phẩm →
Tỷ lệ và tốc độ đầu ra
Hầu hết các vít máy đùn đều chạy trong khoảng từ 20 đến 150 vòng/phút. Bộ giảm tốc xoắn ốc hai giai đoạn có tỷ lệ từ khoảng 10:1 đến 25:1 áp dụng cho hầu hết các dây trục vít đơn, trong khi việc kết hợp trục vít đôi có thể cần tỷ lệ trên 25:1 ở tốc độ đầu vào cao hơn. Chọn tỷ lệ đặt hoạt động bình thường ở mức 60-80% tốc độ đầu ra định mức của bộ giảm tốc, để lại giới hạn mà không cho tàu chạy quá tốc độ.
Đánh giá nhiệt và năng lượng liên tục
Bộ giảm tốc có thể có đủ mô-men xoắn cơ học nhưng lại quá nóng khi hoạt động 24/7, vì vậy hãy so sánh định mức công suất nhiệt - không chỉ định mức cơ học - với công suất động cơ thực tế. Nếu nhiệt độ bể chứa dầu có nguy cơ vượt quá 85-90 độ C, hãy chỉ định bôi trơn cưỡng bức bằng bộ làm mát hoặc tăng kích thước khung. Bánh răng cứng chạy mát hơn do ma sát thấp hơn, trực tiếp làm giảm ứng suất nhiệt.
Lắp đặt, bố trí trục và lực đẩy
Bộ giảm tốc đồng trục phù hợp với cách bố trí động cơ trên đỉnh nhỏ gọn, bộ giảm tốc trục song song có chiều cao thấp hơn với tỷ số lớn và bộ giảm tốc hành tinh cung cấp mật độ mô-men xoắn rất cao trên khoảng cách trung tâm ngắn. Kiểm tra định mức lực đẩy bất cứ khi nào tải trọng trục vít được mang bởi ổ trục giảm tốc thay vì ổ trục lực đẩy riêng biệt - một chi phí tiềm ẩn trong nhiều trang bị thêm cho máy đùn. Đồng thời xác nhận rằng kích thước lỗ rỗng, mặt bích đầu ra hoặc chân khớp với thùng máy đùn mà không cần bộ điều hợp bất tiện.
Bốn chế độ thất bại Bánh răng cứng ngăn chặn
Rỗ, trầy xước, mỏi khi uốn và mài mòn là nguyên nhân gây ra gần như tất cả các lỗi hộp số máy đùn và giải quyết từng lỗi trong số đó.
- Rỗ (mỏi bề mặt): ứng suất tiếp xúc lặp đi lặp lại làm nứt sườn. Sườn cứng ở 58-62 HRC chống rỗ lâu hơn nhiều lần so với sườn mềm ở cùng một mômen truyền.
- Trầy xước (mòn keo): màng dầu bị vỡ sẽ hàn lại và làm rách các mối nối cực nhỏ trên bề mặt răng. Các mặt được mài, cứng với độ hoàn thiện Ra 0,4-0,8 micron có khả năng chống trầy xước cao hơn nhiều.
- Mỏi răng khi uốn cong: quá tải và ùn tắc làm cong chân răng. Phần lõi cứng cáp bên dưới lớp vỏ cứng giúp giữ cho phần gốc chắc chắn trong khi lớp vỏ hấp thụ các hư hại trên bề mặt.
- Độ mài mòn: bụi và vật liệu polyme bị phân hủy ở hai bên sườn. Quá trình đông cứng làm chậm quá trình mất mài mòn và duy trì phản ứng dữ dội mà chất lượng ép đùn yêu cầu.
Kiểm soát phản ứng ngược là đòn bẩy chất lượng trực tiếp: hộp số bị mòn tạo ra xung ở trục vít và xung trở thành sự thay đổi độ dày thành ống, màng và biên dạng. Đó là lý do tại sao các bộ xử lý chỉ định bánh răng được mài cứng ngay cả khi giá mua ban đầu cao hơn.
Kết hợp bộ giảm tốc với quy trình ép đùn của bạn
Dòng bộ giảm tốc phù hợp tuân theo quy trình: các đường trục vít đơn thiên về các bộ giảm tốc xoắn ốc cứng, hệ thống trộn tốc độ cao thiên về các loại hành tinh và các nhà máy linh hoạt thiên về hộp số mô-đun.
| Quá trình đùn | Tốc độ trục vít điển hình | nhân vật nhiệm vụ | Gia đình giảm tốc được đề xuất |
|---|---|---|---|
| Màng, tấm và ống vít đơn | 30-120 vòng/phút | Mô-men xoắn liên tục, ổn định | Trục xoắn ốc / song song cứng |
| Hợp chất vít đôi | 150-600 vòng/phút | Cao power density, axial thrust | Hộp giảm tốc hành tinh |
| Đùn cao su và chất đàn hồi | 10-60 vòng/phút | Mô-men xoắn rất cao, nhiệt độ cao | Hình trụ cứng, hệ số dịch vụ hào phóng |
| Lập biên dạng và tạo hạt với các điểm dừng thường xuyên | 20-150 vòng/phút | Bắt đầu và dừng theo chu kỳ | Hộp số hạng nặng mô-đun |
Đối với đường trục vít đơn điển hình, dòng trục vít cứng mang lại sự cân bằng tốt nhất về mô-men xoắn, hiệu quả và chi phí khi được định cỡ với hệ số sử dụng phù hợp. Khi không gian chật hẹp và mật độ năng lượng là ưu tiên hàng đầu, hộp giảm tốc hành tinh cung cấp mô-men xoắn cao hơn trên một đơn vị thể tích với nhiều giai đoạn hành tinh. Đối với các nhà máy cấu hình lại dây chuyền hoặc thay đổi quy trình thường xuyên, hộp số hạng nặng mô-đun cho phép các thành phần có thể hoán đổi cho nhau và thay đổi tỷ lệ đơn giản hơn trong suốt vòng đời của đường dây.
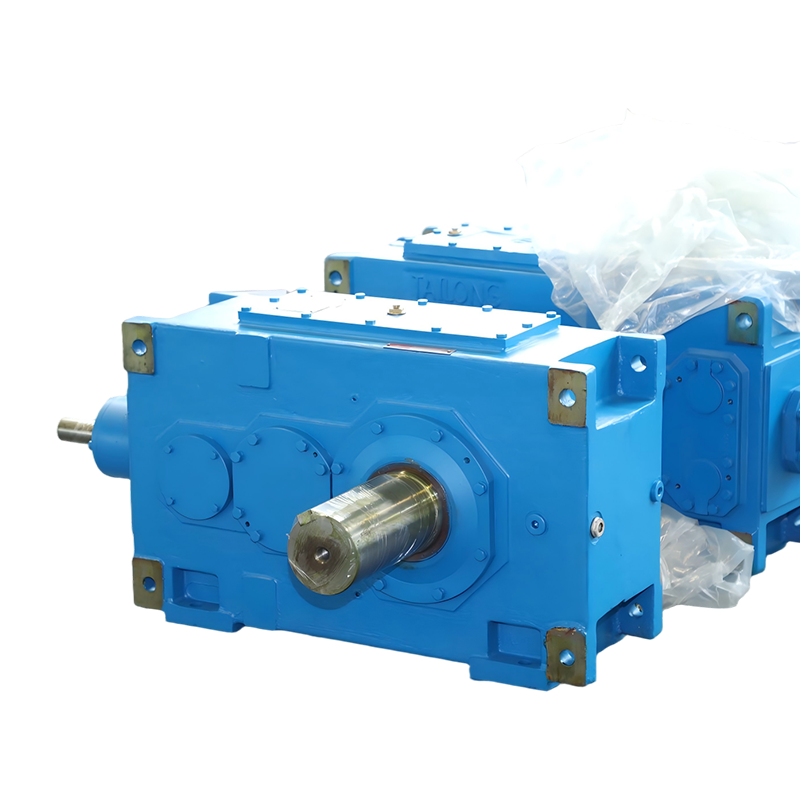 Nhà sản xuất, nhà máy hộp số hạng nặng mô-đun Taixing Giảm tốc là nhà sản xuất & nhà máy Hộp số hạng nặng mô-đun Trung Quốc, với nhiều năm kinh nghiệm trong lĩnh vực giảm tốc công nghiệp. Toàn bộ... Xem sản phẩm →
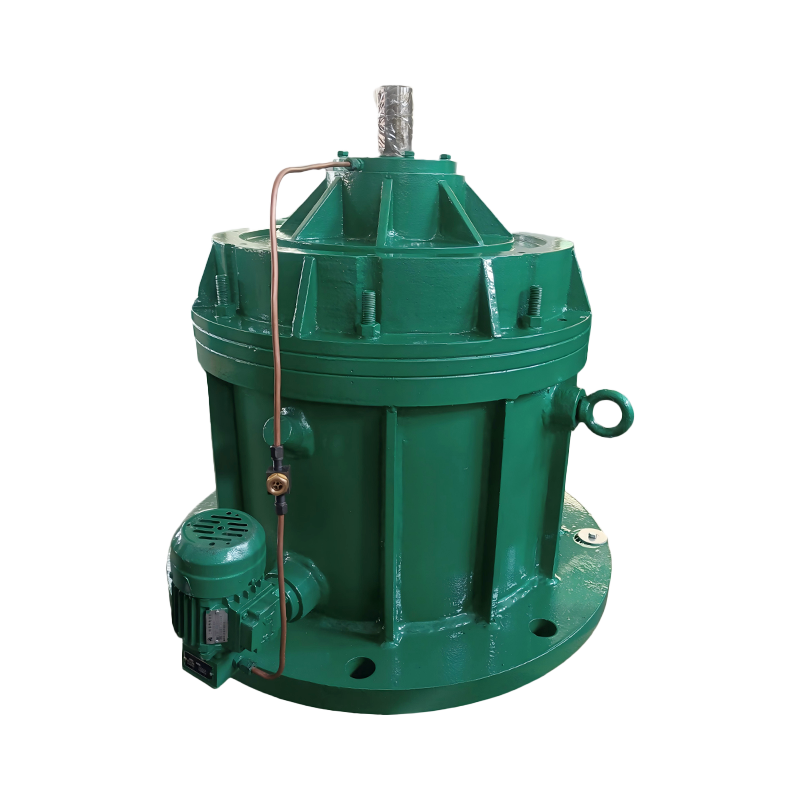 Nhà sản xuất, nhà máy giảm tốc bánh răng hành tinh Taixing Giảm tốc là nhà sản xuất & nhà máy Giảm tốc bánh răng hành tinh Trung Quốc, với nhiều năm kinh nghiệm trong lĩnh vực giảm tốc công nghiệp. Bán buôn... Xem sản phẩm →
Danh sách kiểm tra mua máy giảm tốc bánh răng cứng
Hãy giải quyết bảy điểm này trước khi đặt hàng; mỗi người đã gây ra sự thay thế hoặc xây dựng lại thực sự trong các nhà máy ép đùn.
- Tính toán mô-men xoắn đầu ra cần thiết: công suất động cơ (kW) x 9550 chia cho tốc độ trục vít (vòng/phút), nhân với hệ số sử dụng ít nhất là 1,5.
- Chỉ định độ cứng bề mặt răng ít nhất là 58 HRC được cacbon hóa để ép đùn liên tục; chỉ chấp nhận làm cứng cảm ứng đối với các đường tuần hoàn nhẹ.
- So sánh định mức công suất nhiệt với tải trung bình liên tục, không chỉ trên bảng tên động cơ.
- Xác minh các tỷ lệ có sẵn so với cửa sổ tốc độ trục vít: 20-150 vòng/phút đối với hầu hết các loại nhựa, lên tới 600 vòng/phút đối với hỗn hợp.
- Xác nhận định mức tải lực đẩy khi lực dọc trục vít đi vào vỏ hộp giảm tốc.
- Xem lại chế độ bôi trơn: phun tia cho các đường dây nhỏ gián đoạn, tuần hoàn cưỡng bức với khả năng làm mát trong 24/7 và nhiệt độ môi trường cao.
- Yêu cầu dữ liệu đo được về độ ồn, độ rung và độ chính xác của bánh răng theo cấp DIN hoặc ISO, không chỉ xếp hạng theo danh mục.
Câu hỏi thường gặp: Bộ giảm tốc bánh răng cứng máy đùn
"Cứng" nghĩa là gì trong hộp giảm tốc cứng?
Làm cứng đề cập đến bề mặt răng bánh răng. Bánh răng được cacbon hóa hoặc được làm cứng bằng cảm ứng để mặt sườn đạt độ cứng cao trong khi lõi vẫn cứng cáp. Trong các bộ giảm tốc máy đùn công nghiệp, thông số kỹ thuật tiêu chuẩn được làm cứng đến 58-62 HRC với lớp hoàn thiện trên mặt đất.
Hộp giảm tốc được làm cứng sẽ tồn tại được bao lâu trước khi được chế tạo lại?
Với kích thước, bôi trơn và làm mát chính xác, bộ giảm tốc cứng trong dịch vụ ép đùn có thể chạy 50.000-100.000 giờ trước khi cần thay thế bánh răng - thường là 10-15 năm sản xuất liên tục - so với chỉ một vài năm đối với bánh răng mềm dưới cùng một tải.
Tôi có thể sử dụng bộ giảm tốc băng tải trên máy đùn không?
Không phải không tính toán lại. Máy đùn đòi hỏi hệ số hoạt động cao hơn, mô-men xoắn ổn định và công suất nhiệt thực. Một bộ giảm tốc băng tải có thể có cùng tỷ lệ nhưng thiếu định mức nhiệt để ép đùn suốt ngày đêm, do đó nó sẽ quá nóng hoặc bị hỏng lâu trước tuổi thọ định mức của nó.
Tại sao bánh răng máy đùn nhỏ lại bị mòn nhanh như vậy?
Bởi vì chúng thường được làm bằng đồng thau mềm hoặc thép thiêu kết để cắt giảm chi phí và độ mài mòn về cơ bản là vấn đề về độ cứng bề mặt. Lý do tương tự mà các bộ giảm tốc máy đùn công nghiệp chỉ định các sườn được làm cứng được áp dụng: độ cứng, không phải độ bền thô, kiểm soát độ mòn trượt và rỗ.
Khuyến nghị cuối cùng
Một extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
Trước khi hoàn thiện thông số kỹ thuật, hãy xem lại hộp giảm tốc hành tinh technical guide liệu quy trình của bạn có chạy ở tốc độ đầu vào cao hoặc khoảng cách giữa tâm hẹp hay không; sự sắp xếp hành tinh thường đánh bại sự sắp xếp xoắn ốc trong chế độ đó. Sau khi giao hàng, hãy làm theo ghi chú lắp đặt và vận hành bộ giảm tốc công suất cao , bởi vì độ chính xác và căn chỉnh của việc lắp đặt quyết định phần lớn thời gian sử dụng.
Công ty TNHH Taixing Giảm tốc đã sản xuất các dòng hộp giảm tốc này từ năm 1984, với thiết bị mài trong nhà có chiều dài lên tới 3 mét, chiều dài bánh mài lên đến 3,2 mét, 16 dòng, hơn 10.000 thông số kỹ thuật và sản lượng hàng năm là 200.000 chiếc - bao gồm cả cấu hình ổ đĩa máy đùn không chuẩn. Chiều sâu sản xuất đó là yếu tố giúp bộ giảm tốc cứng trở thành khoản đầu tư một lần thay vì chi phí định kỳ.